- 発行日 2026年7月9日
- 最終変更日 2026年7月9日
- 5 分
マイクロメータとは?仕組み・種類・読み方・校正方法をわかりやすく解説
本記事では、マイクロメータの基本的な仕組みや構成部品をはじめ、種類ごとの特徴、測定方法、目盛の読み方、単位換算、校正方法まで詳しく解説します。

マイクロメータとは?
マイクロメータは、部品や材料の寸法を高精度に測定するための測定工具です。機械加工、製造、品質管理、研究開発などの現場で広く使用されており、外径や厚みなどの微細な寸法を正確に測定できます。
ノギスと並ぶ代表的な測定器の一つですが、マイクロメータは精密ねじ機構を利用して測定を行うため、一般的にノギスよりも高い精度で寸法を測定できることが特長です。そのため、精密部品や金属加工品など、厳しい寸法管理が求められる用途で広く利用されています。
マイクロメータには、目盛を読み取るアナログ式と液晶画面に測定値を表示するデジタル式があり、用途や作業環境に応じて選択できます。また、外径測定用、内径測定用、深さ測定用などさまざまな種類が用意されており、測定対象に合わせて使い分けられています。
一般的な外側マイクロメータの測定範囲は25mmごとに設定されており、「0~25mm」「25~50mm」「50~75mm」などのモデルが標準的です。インチ仕様では「0~1インチ」「1~2インチ」「2~3インチ」といった製品も展開されています。
なぜマイクロメータを使用するのか?
製造現場では、わずかな寸法の違いが製品の性能や品質に大きな影響を与えることがあります。そのため、加工後の部品が設計どおりの寸法に仕上がっているかを正確に確認することが重要です。
マイクロメータは、ミクロン単位の測定に対応できる高い測定精度を備えているため、精密部品の検査や加工精度の確認、製品の品質管理などに広く活用されています。加工工程中に寸法を確認することで、不良品の発生防止や品質の安定化にもつながります。
また、ラチェットストップなどの機構により一定の測定力で測定できるため、測定者によるばらつきを抑えやすく、安定した測定結果を得られることも大きなメリットです。
さらに、外径、内径、深さの測定だけでなく、歯車や溝、ねじなど特殊な形状の測定に対応した専用タイプも用意されているため、さまざまな測定ニーズに対応できます。
このようにマイクロメータは、高精度な寸法管理を実現し、製品品質の維持・向上を支える重要な測定工具として、製造業をはじめとするさまざまな分野で利用されています。
マイクロメータの構成部品
マイクロメータは、複数の精密部品によって構成される測定工具です。各部品の役割を理解しておくことで、正しい使い方や測定値の読み取り方が分かりやすくなります。
ここでは、マイクロメータを構成する主な部品とその役割を紹介します。

フレーム
フレームはマイクロメータの本体部分です。一般的にU字形 (C形)をしており、アンビルとスピンドルを正確な位置関係で保持します。測定中のたわみや変形を抑える役割があり、測定精度に大きく影響する重要な部品です。測定対象や用途に応じて、さまざまな形状やサイズのフレームが使用されています。

アンビル
アンビルは固定側の測定面です。スピンドルと向かい合う位置にあり、測定物を挟んで寸法を測定する際の基準面となります。測定面には高い硬度と耐摩耗性が求められるため、多くの製品では超硬合金が採用されています。傷や摩耗は測定誤差の原因となるため、丁寧な取り扱いが必要です。

スリーブ
スリーブはフレームに固定された円筒状の部品で、基準線(ダトムライン)と主尺目盛が刻まれています。アナログマイクロメータでは、この主尺とシンブルの目盛を組み合わせて測定値を読み取ります。製品によってはバーニヤ目盛が追加されており、より細かな寸法測定に対応しています。

ロック機構
ロック機構は、測定後にスピンドルの位置を固定するための機構です。測定した状態を保持できるため、対象物を取り外した後でも測定値を確認できます。ロックナット式とロッキングレバー式があり、機種によって採用される方式が異なります。
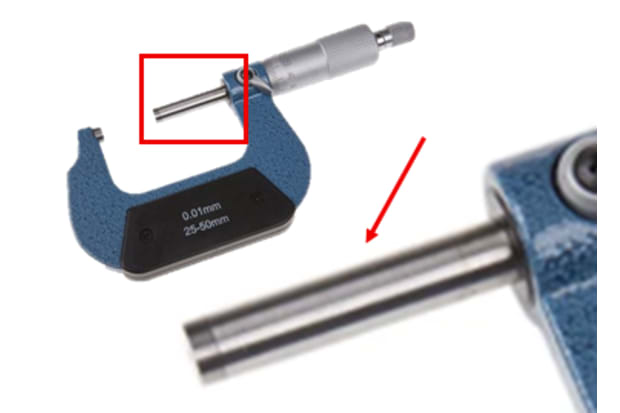
スピンドル
スピンドルは可動側の測定面です。シンブルを回すことで精密ねじ機構に沿って軸方向に移動し、アンビルとの距離を調整します。測定時はアンビルとスピンドルの間に測定物を挟み、スピンドルの移動量を目盛で読み取ることで寸法を測定します。

シンブル
シンブルはスピンドルを操作するための回転部です。シンブルを回転させることでスピンドルが移動し、測定物との接触位置を調整できます。外周には目盛が刻まれており、スリーブの主尺と合わせて測定値を読み取ります。

ラチェットストップ
ラチェットストップは、測定時の力を一定に保つための機構です。測定物を強く挟みすぎると誤差が生じるため、所定の測定力に達するとラチェットが空転し、それ以上の力が加わらない仕組みになっています。これにより、測定者による力加減の違いを抑え、安定した測定結果を得ることができます。
マイクロメータの仕組み
マイクロメータは、精密ねじの送り機構を利用して寸法を測定する測定工具です。シンブルを回すとスピンドルが軸方向に移動し、その移動量を目盛やデジタル表示で読み取ることで寸法を測定します。
一般的なメートル法のマイクロメータでは、ピッチ0.5mmの精密ねじが使用されており、シンブル1回転あたりスピンドルが0.5mm移動します。この精密な送り機構により、ミクロン単位の高精度な測定が可能です。
測定時は、アンビルとスピンドルの間に測定物を挟みます。多くの製品には一定の測定力を保つためのラチェットストップが搭載されており、測定者による力加減の違いを抑えながら安定した測定を行えます。
また、デジタルマイクロメータではスピンドルの移動量を電子的に検出し、測定値を液晶画面に表示するため、目盛の読み取りミスを防ぐことができます。
マイクロメータの種類
マイクロメータにはさまざまな種類があり、測定対象や用途に応じて使い分けられています。一般的な外側マイクロメータのほか、特殊な形状や用途に対応した専用タイプも数多く用意されています。
ここでは、代表的なマイクロメータの種類を紹介します。

外側マイクロメータ
外側マイクロメータは、最も一般的なタイプのマイクロメータです。対象物をアンビルとスピンドルの間に挟み込み、外径や厚み、幅などの寸法を高精度に測定します。一般的に「マイクロメータ」という場合は、この外側マイクロメータを指します。
製造現場や品質管理、機械加工など幅広い分野で使用されており、金属部品や樹脂部品の寸法測定に適しています。

内側マイクロメータ
内側マイクロメータは、穴の内径やパイプの内側寸法を測定するためのマイクロメータです。測定子を対象物の内壁に接触させて内径を計測するため、外側マイクロメータでは測定できない内面寸法を高精度に確認できます。
機械部品の穴径測定や円筒部品の内径検査など、高い精度が求められる場面で広く利用されています。
3点式内側マイクロメータ
3点式内側マイクロメータは、3つの測定面で対象物の内径を測定するマイクロメータです。3点で均等に接触する自動調心機能により、通常の内側マイクロメータよりも芯出しが容易で、測定者の技量によるばらつきが少なく、安定した測定を行えます。
円筒形の穴やベアリング内径などの測定に適しており、高い再現性が求められる精密測定でよく使用されています。
棒型マイクロメータ
棒型マイクロメータは、棒状の本体を持つ内径測定用のマイクロメータです。測定範囲に応じてロッドを交換・延長できるため、大径の穴やシリンダ内部の寸法測定にも対応できます。
大型機械部品や配管設備などの内径測定に使用され、比較的広い測定範囲をカバーできることが特長です。
デプス型マイクロメータ
デプス型マイクロメータ(デプスマイクロメータ)は、穴や溝の深さ、段差の高さを測定するためのマイクロメータです。平らなベース面を基準にし、測定ロッドを伸縮させることで深さを高精度に測定します。
機械加工部品の溝深さや穴深さの検査などに使用され、品質管理や寸法検査で重要な役割を担っています。

ブレードマイクロメータ
ブレードマイクロメータは、アンビルとスピンドルの先端に薄い刃状の測定面を備えたマイクロメータです。刃(ブレード)の厚みは一般的に3mm程度以下と薄く設計されており、通常の測定面では進入できない狭隘部への挿入が可能です。
通常のマイクロメータでは測定しにくい狭い溝や段差部の測定に適しており、Oリング溝やキー溝などの寸法測定に広く使用されています。
薄い測定面により、限られたスペースでも正確に測定できることが特長です。
歯厚マイクロメータ
歯厚マイクロメータは、歯車の歯厚を測定するために設計されたマイクロメータです。測定面が特殊な形状になっており、歯車の歯に正確に接触して寸法を測定できます。歯車の製造や検査工程において、歯の厚さや加工精度を確認するために使用されます。
一般的なマイクロメータでは測定が難しい歯車の寸法測定に適しており、歯車の品質管理や保守点検などの分野で広く活用されています。また、複数の歯をまたいで測定する「またぎ歯厚」の測定にも使用され、高い測定精度を実現します。
マイクロメータの使い方
測定手順
マイクロメータで正確な測定を行うためには、正しい手順で測定し、目盛を正しく読み取ることが重要です。
以下の手順に沿って測定を行いましょう。
1. 各部の名称と役割を確認する
まずは、アンビル、スピンドル、スリーブ、シンブル、ラチェットストップなど、マイクロメータの各部名称と役割を確認しておきます。構造を理解しておくことで、測定や目盛の読み取りがスムーズになります。
2. 測定面を清掃する
測定前にアンビルとスピンドルの測定面を清掃します。測定面に汚れや切り粉、ほこりなどが付着していると測定誤差の原因になるため、柔らかい布などで軽く拭き取っておきましょう。清掃後はアンビルとスピンドルを閉じ、ゼロ点(基準線とゼロ目盛の一致)を確認します。ずれがある場合は付属の専用スパナで調整してください。
3. 測定物をセットする
測定物をアンビルとスピンドルの間にセットします。測定物が傾いたり動いたりすると正確な測定ができないため、安定した状態で保持することが大切です。
4. ラチェットストップで測定する
シンブルを回してスピンドルを測定物に近づけます。最後はラチェットストップを使用し、測定物に軽く接触させます。ラチェットが空転し始めたら測定完了の合図です。それ以上強く締め付けると測定誤差の原因となるため、追加の力を加えないようにしてください。
一定の測定力で測定することで、安定した測定結果が得られます。
5. 必要に応じてスピンドルを固定する
測定値を保持したい場合は、ロック機構を使用してスピンドルを固定します。測定物を外した後でも測定値を確認できるため、目盛の読み取りがしやすくなります。
6. 測定値を読み取る
アナログマイクロメータの場合は、スリーブの主尺とシンブルの目盛を読み取って測定値を求めます。デジタルマイクロメータの場合は、表示された数値をそのまま確認します。
7. 測定結果を記録する
最後に測定値を記録します。測定データを適切に管理することで、品質管理や寸法検査の精度向上につながります。
以下のセクションでは、マイクロメータの種類ごとの読み取り方法について詳しく解説します。
マイクロメータの読み方
メートルマイクロメータの読み方
メートルマイクロメータの測定値は、スリーブの主尺とシンブルの目盛を組み合わせて読み取ります。
まず、スリーブに表示されているシンブルの左端から出ている(露出している)最大の目盛を確認します。例えば、露出している最大の目盛が「7」であれば、基本の読み値は7mmです。次に、スリーブの0.5mm目盛が見えている場合は、その値を加算します。最後に、シンブルの目盛を読み取ります。一般的なメートルマイクロメータでは、シンブル1目盛が0.01mmを表します。
スリーブの主尺、0.5mm目盛、シンブルの値を合計することで、測定値を求めることができます。
読み取り例
- スリーブの読み値:7.0mm
- 0.5mm目盛:0.5mm
- シンブルの読み値:0.28mm
- 7.0 + 0.5 + 0.28 = 7.78mm
この場合の測定値は 7.78mmとなります。
バーニヤマイクロメータの読み方
バーニヤマイクロメータは、通常のマイクロメータに副尺(バーニヤ)目盛をスリーブに追加したもので、0.001mm単位まで読み取れる高精度な寸法測定が可能です。測定値を読み取る際は、スリーブの主尺、シンブルの目盛、バーニヤ目盛の順に確認します。
まず、スリーブの主尺からミリメートル単位の値を読み取ります。次に、シンブルの目盛を確認し、0.01mm単位の値を加算します。最後に、スリーブ上のバーニヤ目盛を確認します。シンブルの目盛と一直線に揃っている目盛を探し、その値を加えることで、さらに細かな数値を求めることができます。
読み取り例
- 主尺:7.50mm
- シンブル:0.28mm
- バーニヤ目盛:0.003mm
- 7.50 + 0.28 + 0.003 = 7.783mm
この場合の測定値は 7.783mmです。
バーニヤマイクロメータは、一般的に0.001mm単位まで測定できるため、高い測定精度が求められる精密加工や品質管理の現場で使用されています。
測定時の注意点
マイクロメータは温度の影響を受けやすいため、測定器本体や測定物が極端な高温・低温にならないよう注意が必要です。また、長時間手で持ち続けると体温の影響で測定誤差が生じる場合があります。高精度な測定を行う際は、室温になじませた状態で使用し、測定後は適切な環境で保管することをおすすめします。なお、JIS規格では測定の基準温度を20℃と定めており、高精度な測定が必要な場合は温度管理された環境(恒温室)での使用が推奨されます。金属は線膨張係数を持つため、温度変化が寸法読み取り値に影響することを意識しておくことが重要です。
インチマイクロメータの読み方
インチマイクロメータは、インチ単位で寸法を測定するためのマイクロメータです。一般的なインチマイクロメータでは、スピンドルに1インチあたり40山(40TPI)の精密ねじが採用されており、シンブルを1回転するとスピンドルが0.025インチ移動します。
また、シンブルには25等分の目盛が刻まれており、1目盛は0.001インチを表します。これにより、1/1000インチ単位で寸法を読み取ることができます。
測定値を読み取る際は、まずスリーブに表示された目盛を確認します。スリーブの1目盛は0.025インチを表しており、見えている目盛の数から基本寸法を求めます。次に、シンブルの目盛を読み取り、その値を加算します。
読み取り例
- スリーブの読み値:0.300インチ
- シンブルの読み値:0.018インチ
- 0.300 + 0.018 = 0.318インチ
この場合の測定値は 0.318インチとなります。
インチマイクロメータは、主に英米規格(インチ系)の部品や図面を扱う際に使用されます。スリーブとシンブルの目盛を正しく読み取ることで、1/1000インチ単位の高精度な測定が可能です。
マイクロメータで使用される単位
マイクロメートル(μm)とは
マイクロメートル(μm)は、1mの100万分の1(1mmの1,000分の1)に相当するSI単位系の長さの単位です。「ミクロン」とも呼ばれます。精密加工や品質管理の現場では、測定値をミリメートル(mm)、センチメートル(cm)、インチ(in)へ換算することがあります。
マイクロメートル(μm)からミリメートル(mm)への換算
マイクロメートルをミリメートルに換算する場合は、数値を1,000で割ります。
換算式
1μm = 0.001mm
計算例
500μm = 0.5mm
2,500μm = 2.5mm
マイクロメートル(μm)からインチ(in)への換算
インチに換算する場合は、1インチ=25,400μmとして計算します。
換算式
1μm = 0.00003937in
計算例
100μm = 0.003937in
1,000μm = 0.03937in
マイクロメートル(μm)からセンチメートル(cm)への換算
センチメートルに換算する場合は、数値を10,000で割ります。
換算式
1μm = 0.0001cm
計算例
1,000μm = 0.1cm
20,000μm = 2cm
主な換算値一覧
μm | mm | cm | in |
|---|---|---|---|
| 1 | 0.001 | 0.0001 | 0.00003937 |
| 10 | 0.01 | 0.001 | 0.0003937 |
| 100 | 0.1 | 0.01 | 0.003937 |
| 1,000 | 1 | 0.1 | 0.03937 |
| 25,400 | 25.4 | 2.54 | 1 |
マイクロメータの校正と精度確認
マイクロメータで正確な測定を行うためには、定期的な精度確認や校正が欠かせません。測定面の汚れやゼロ点のずれは測定誤差の原因となるため、日頃から適切な点検と管理を行うことが重要です。
マイクロメータの校正手順
1. マイクロメータの状態を確認する
校正を行う前に、マイクロメータが正常に動作していることを確認します。
- スピンドルが滑らかに動くか確認する
- 測定面(アンビル・スピンドル)を清掃する
- ゼロ点が正しい位置にあるか確認する
測定面に汚れや異物が付着していると、正しい測定結果が得られません。
2. ブロックゲージで精度を確認する
ブロックゲージなどの基準器を使用し、既知の寸法と測定値を比較します。測定範囲内の複数箇所で測定を行い、測定値が許容誤差内に収まっているか確認します。
3. ゼロ点を調整する
ゼロ点にずれがある場合は、付属のゼロ調整スパナ(クランプリングスパナ)を使用してスリーブを微回転させ、基準線とゼロ目盛を一致させます。調整後はアンビルとスピンドルを閉じた状態で、基準線とゼロ目盛が正しく一致していることを確認します。
4. 再測定を行う
調整後は再度ブロックゲージを測定し、測定値が許容誤差内に収まっていることを確認します。誤差が改善しない場合は、メーカーまたは専門業者による点検・修理を検討します。
精度を維持するためのポイント
マイクロメータの精度を長期間維持するためには、日常的な管理も重要です。
- 使用前後に測定面を清掃する
- 落下や衝撃を避ける
- 高温多湿を避けて保管する
- 定期的にゼロ点と測定精度を確認する
- 必要に応じて定期校正を実施する
適切なメンテナンスと定期的な校正を行うことで、安定した高精度測定を維持できます。
よくある質問(FAQ)
マイクロメータの関連ガイド

ノギス完全ガイド|種類・使い方・測定方法を徹底解説
本ガイドでは、ノギスとは何かを基礎から解説し、市場で一般的に使用されているさまざまな種類について紹介します。さらに、ノギスの用途や仕組み、特徴に加えて、正確に測定するための使い方のポイントもわかりやすく解説します。

はんだごて完全ガイド|種類・使い方・選び方までわかりやすく解説
はんだごての種類や使い方、コテ先の選び方をわかりやすく解説。初心者から実務まで役立つ基礎知識と選定ポイントを網羅した完全ガイド。

ドリルビットセット完全ガイド|種類・選び方・サイズをわかりやすく解説
ドリルビットセットの種類・選び方・サイズをわかりやすく解説。木工・金属・コンクリート対応の違いや用途別の選定ポイントを知り、最適なドリルビットセット選びに役立つガイドです。