- 発行日 2026年6月23日
- 最終変更日 2026年6月23日
- 5 分
ノギス完全ガイド|種類・使い方・測定方法を徹底解説
この記事では、ノギスの基礎知識から応用までをわかりやすく解説します。種類や用途、仕組みをはじめ、外径・内径・深さの測定方法や、正確に測るための使い方のポイントまで網羅しています。
ノギスとは?
ノギスは、物体の寸法を高精度に測定するための工具で、2つの可動式のジョー(測定面)を備えています。
機械工学分野で広く使用されている測定工具ですが、金属加工だけでなく、ガンスミス作業、木工旋盤加工、木工全般など、さまざまな用途に対応しています。
そのため、用途に応じた複数の種類が存在し、それぞれ異なる作業や測定目的に合わせて設計されています。中には電子式でデジタル表示機能を備えたモデルもあります。
ノギスの仕組みと構造
ノギスは、定規では測りにくい外径や内径などの寸法を測定するための工具です。可動ジョーをスライドさせて対象物に合わせ、開きを調整して寸法を求めます。測定値は目盛りや表示から直接読み取れます。
スプリングキャリパのように目盛りを持たない工具では、ジョーの間隔を直接読み取ることができないため、定規など別の測定工具を使って数値を確認します。このようなタイプは、測定値を直接読み取るのではなく他の測定器へ転写して確認するため、「転写測定工具」とも呼ばれます。
一方、デジタルノギス、ダイヤルノギス、バーニヤノギスなどは目盛りや表示機能を備えており、測定値をその場で直接読み取れます。
ノギス以外にもさまざまな測定機器があり、用途に応じて選択することが重要です。
動画の詳細
字幕(書き起こし)
当社の技術チームが制作した、ノギスの仕組みを詳しく解説した動画ガイドもぜひご覧ください。
字幕(書き起こし)
ノギスで測れるもの(外径・内径・深さ・段差)
ノギスは主に4種類の測定に使用されます。以下でそれぞれ詳しく解説します。
内径
物体の内側や空間の寸法を測定するには、内側測定ジョー(上部ジョー)を使用します。その際は、ジョーを閉じた状態にして対象物の内側に挿入し、内径に軽く当たるまで広げます。
外径
物体の外側の寸法(外径)を測定する場合は、対象物をジョーで挟み、軽く接触させて読み取ります。
深さ
深さの測定には、デプスバー(深さ測定棒)を使用します。デプスバーはジョーを開くと本体後端から突き出します。測定時は、本体を穴や溝の上面に当て、デプスバーが底面に達するまでスライドさせます。
段差
段差の測定では、ノギス背面の段差測定面を使用します。可動部をスライドさせ、上段と下段にそれぞれ測定面を当てて、高さの差を測定します。
ノギスの使い方|正確に測るコツ
ノギスは、簡単に操作できる高精度な測定工具です。
可動ジョーをスライドさせて開きを調整し、対象物に軽く当てることで寸法を測ります。目盛りやデジタル表示から数値を直接読み取れるため、外径・内径・深さなどを正確に測れます。
製造現場での寸法確認や品質管理などに広く使用されており、さまざまな形状やサイズの測定に対応できる汎用性の高さが特長です。
使用時のポイント: 測定時は、測定面を対象物に対して直角に当てることが重要です。これにより誤差を抑え、より正確な測定が行えます。
ノギスの種類
ここでは、代表的なノギスの種類と、それぞれの特徴について解説します。


ダイヤルノギス
ダイヤルノギスは、本尺に加えてダイヤル目盛りを備えたタイプのノギスです。
指針表示により測定値を直感的に読み取れ、外径・内径・段差・深さなど幅広い測定に対応します。

スプリングキャリパ(参考)
スプリングキャリパは、2本の脚とスプリング、調整用ナットで構成された工具です。脚の開きを調整して対象物の寸法に合わせ、その間隔を定規などに当てて測定値を読み取ります。目盛りを持たないため、寸法を転写して測定するのが特徴です。
このタイプには「外側用」と「内側用」があります。
- 外側用:物体の厚みや外径の測定
- 内側用:穴の内径や溝幅の測定
ノギスのゼロエラーとは?原因と対処法
ゼロエラーとは、ノギスなどの測定機器で発生する代表的な誤差の一つです。
本来「0」を示すべき状態でも、0以外の値を示してしまう現象を指します。この状態で測定すると、結果に一定のズレ(系統誤差)が生じるため注意が必要です。
ノギスのゼロエラーの確認方法
ゼロエラーは、ジョー(測定面)を完全に閉じた状態で確認します。
このとき、本尺(メインスケール)の「0」とバーニヤ目盛りの「0」が一致していなければ、ゼロエラーが発生しています。
主な原因
ゼロエラーの主な原因には、以下が挙げられます。
- 校正(キャリブレーション)の不備
- 落下や衝撃による変形・ズレ
- 摩耗や汚れによる測定面のズレ
これらによりジョーの位置がわずかにずれ、正確なゼロ位置が保てなくなります。
※下図は、本尺とバーニヤ目盛りの位置関係を示したイメージです。

バーニヤ目盛りの仕組み(読み方と原理)
ノギスは、本尺(メインスケール)とバーニヤ目盛り(副尺)の2つで構成されています。
バーニヤ目盛りは、本尺だけでは読み取れない小数点以下の値を補うための仕組みです。2つの目盛りのわずかなズレを利用して、より細かい寸法を読み取ります。
測定値は、本尺の読み取り値にバーニヤ目盛りの値を加えて求めます。
この精度は、本尺とバーニヤ目盛りの間隔の違いによって実現されています。
本尺は1mmごとの目盛りですが、バーニヤ目盛りはそれよりわずかに短い間隔(例:0.9mm)で刻まれています。そのため、両者の目盛りには常にわずかなズレが生じています。
このズレの中で、ぴったり一致する目盛りを見つけることで、0.1mm単位などの細かな寸法を正確に読み取れます。
ノギスとマイクロメーターの違い|精度と使い分け
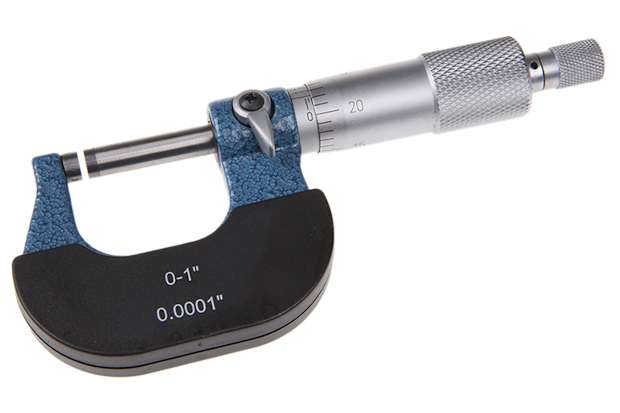
一般的に、ノギスは数十センチ程度までの寸法測定に適しており、精度は約±0.02〜0.1mmです。
より高い精度が必要な場合は、マイクロメーターが適しています。これは通常0.01mm単位で測定でき、高精度な寸法測定に向いています。
このように、両者は精度と測定範囲が異なるため、用途に応じて使い分けることが重要です。


関連ガイド

はんだごて完全ガイド|種類・使い方・選び方までわかりやすく解説
はんだごての種類や使い方、コテ先の選び方をわかりやすく解説。初心者から実務まで役立つ基礎知識と選定ポイントを網羅した完全ガイド。

ドリルビットセット完全ガイド|種類・選び方・サイズをわかりやすく解説
ドリルビットセットの種類・選び方・サイズをわかりやすく解説。木工・金属・コンクリート対応の違いや用途別の選定ポイントを知り、最適なドリルビットセット選びに役立つガイドです。

はんだ付けとは何か|原理と温度管理から分かる基礎知識
はんだの持つ特性やフラックスとは何か、鉛フリーはんだとはどのような点に注意すべきかを整理し、工具選定や温度管理の考え方を紹介。専門家への取材をもとに、はんだ付けとは何かをRSコンポーネンツが解説します。